Artykuł sponsorowany
Jak niezgodności spoin wpływają na audyt ISO 3834 i odbiór zgodności EN 1090
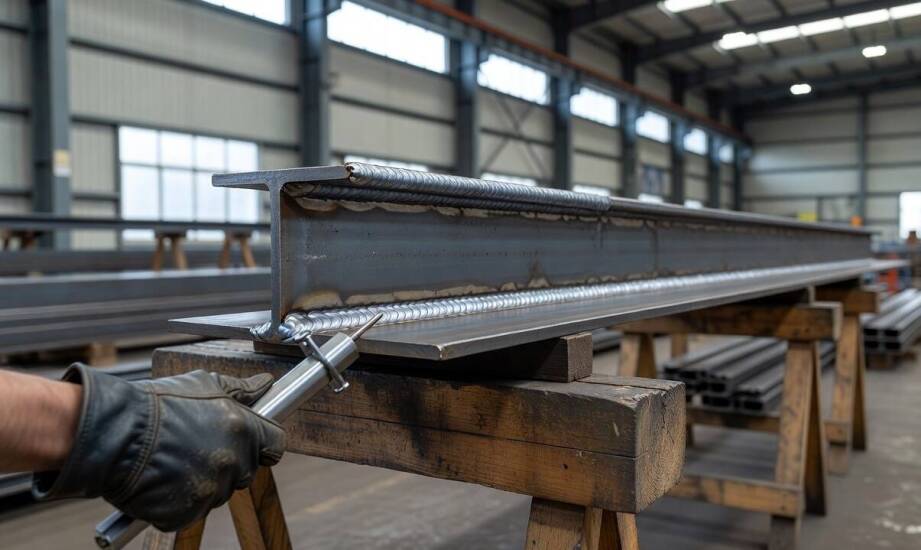
Ten sam niewielki ślad na gotowej spoinie może wymagać jedynie szybkiej korekty bieżącego parametru maszyny, ale bywa też punktem wyjścia do uruchomienia pełnej ścieżki jakościowej. W produkcji zaawansowanych konstrukcji stalowych wynik zależy od rygorystycznego kontekstu normatywnego. Każde odstępstwo od wzorca wymusza podjęcie decyzji opartych na udokumentowanym systemie zarządzania. Ocena wizualna rzadko wystarcza do zakończenia procesu produkcyjnego. Producenci muszą precyzyjnie rozróżniać drobne mankamenty od krytycznych uchybień, co bezpośrednio rzutuje na późniejszy przebieg audytów. Ścisłe trzymanie się procedur pozwala uniknąć wstrzymania linii produkcyjnej.
Odchylenie a wada złącza według norm jakościowych
Pojęcie odchylenia od zamierzonej geometrii nie zawsze dyskwalifikuje cały wyprodukowany element stalowy. Wada spawalnicza powstaje dopiero wtedy, gdy odchylenie przekracza rygorystyczne limity określone w normie odbiorczej. Ocena konkretnego przypadku bazuje na z góry ustalonych kryteriach akceptacji, a nie na subiektywnym odczuciu kontrolera. Klasyfikację takich zjawisk szczegółowo opisuje norma PN-EN ISO 6520-1. Dokument ten dzieli niezgodności spawalnicze na sześć głównych grup. Obejmują one pęknięcia, pustki, wtrącenia stałe, przyklejenia, braki przetopu oraz problemy z samym kształtem i wymiarem spoiny. Każda z tych kategorii wymaga nieco innego podejścia diagnostycznego i technologicznego.
Dalsza kwalifikacja zależy od przypisanej klasy wykonania konstrukcji. Poziomy jakości spoin określa norma PN-EN ISO 5817, która definiuje trzy klasy wymagań: B, C oraz D. Klasa B narzuca najbardziej restrykcyjne kryteria i bywa wymogiem przy odpowiedzialnych realizacjach dla przemysłu ciężkiego czy kolejnictwa. Klasa D dopuszcza znacznie większe tolerancje dla elementów o mniejszym znaczeniu konstrukcyjnym. Precyzyjne zidentyfikowanie i sklasyfikowanie odchylenia pozwala inżynierom przypisać je do właściwej ścieżki postępowania. Poprawna kategoryzacja przyspiesza podjęcie obiektywnej decyzji o akceptacji złącza lub konieczności jego natychmiastowej naprawy. Wieloetapowa weryfikacja zmniejsza ryzyko awarii podczas eksploatacji gotowego elementu.
Wpływ oceny spoin na dokumentację i odbiór EN 1090
Rozstrzygnięcie o pozostawieniu lub naprawie złącza mocno oddziałuje na kluczowe dokumenty technologiczne wytwórcy. Parametry pracy sprzętu na hali muszą ściśle odpowiadać zatwierdzonej Instrukcji Technologicznej Spawania (WPS). Zbyt częste lub powtarzalne odchylenia mogą sugerować, że sam proces nie przebiega zgodnie z kwalifikowaną technologią (WPQR). Wymusza to nierzadko ponowne kalibrowanie sprzętu, weryfikację partii materiałów podstawowych lub powtórne egzaminowanie personelu. Raporty z badań nieniszczących NDT muszą dokładnie odzwierciedlać rzeczywisty stan złącza oraz wszystkie przeprowadzone działania naprawcze. Protokoły z badań wizualnych, magnetyczno-proszkowych, penetracyjnych czy ultradźwiękowych stanowią twardy dowód prawidłowo sprawowanego nadzoru. Zatajenie poprawek dyskwalifikuje całą partię materiału.
Zgodność z normą wykonawczą EN 1090 narzuca zachowanie bezwzględnego śladu zgodności. Wymóg ten obejmuje pełną identyfikowalność użytych materiałów dodatkowych, parametrów spawania przypisanych do konkretnego złącza oraz precyzyjnych wyników kontroli. Pełnomocnik do spraw Zakładowej Kontroli Produkcji odpowiada za utrzymanie bezbłędnej spójności tych danych z realiami produkcyjnymi. Nadzór spawalniczy gwarantuje z kolei, że ewentualne poprawki blacharskie i spawalnicze są realizowane według certyfikowanych procedur. Brak rozbieżności między protokołami z badań a stanem faktycznym gwarantuje bezpieczne i terminowe przejście audytu certyfikującego ISO 3834. Spójność dokumentacji to fundament zaufania jednostki notyfikowanej.
Spółka KTM Weld zajmuje się bieżącym wsparciem producentów w utrzymaniu ciągłości tych złożonych procesów certyfikacyjnych. Zespół inżynierów z pełnymi uprawnieniami IWE oraz certyfikatami NDT drugiego stopnia przeprowadza kompleksowe wdrożenia systemów zarządzania jakością. Firma przygotowuje wymaganą dokumentację Zakładowej Kontroli Produkcji i organizuje niezależne badania spoin, dostosowując zakłady z branży metalowej do surowych wymagań normowych. Zewnętrzny nadzór technologiczny pozwala zachować chłodny obiektywizm podczas oceny najtrudniejszych przypadków na głównej linii produkcyjnej.
Rola spójnego nadzoru w odbiorach technicznych
Wynik ostatecznego odbioru konstrukcji stalowej zależy od bezbłędności prowadzonych rejestrów jakościowych. Sama obecność drobnego zarysowania, pęcherza czy porowatości na licu spoiny nie przesądza automatycznie o konieczności odrzucenia całego elementu. Kluczowa okazuje się precyzyjna zgodność oceny z wymaganą klasą wykonania oraz rzetelne przypisanie odpowiedzialności za konkretny etap wytwarzania. Konsekwentnie prowadzone dzienniki spawania i protokoły badawcze budują transparentność zakładu w oczach zewnętrznych audytorów. Dokładne opisywanie wszystkich podjętych działań korygujących chroni zakład przed utratą uprawnień do znakowania swoich wyrobów unijnym znakiem CE. Ścisła współpraca między wykwalifikowanym personelem spawalniczym a uprawnionymi kontrolerami jakości tworzy wysoce powtarzalny proces. Zrozumienie różnicy między drobnym mankamentem a błędem krytycznym obniża koszty produkcji.
Kategorie artykułów
Polecane artykuły

Dlaczego warto zlecić naprawę parkingowych szkód profesjonalnemu warsztatowi?
Wybór odpowiedniego warsztatu blacharsko-lakierniczego do naprawy szkód parkingowych ma kluczowe znaczenie dla jakości wykonanej usługi. Profesjonalne placówki dysponują odpowiednim sprzętem oraz doświadczeniem, co przekłada się na skuteczność naprawy. Zaufanie specjalistom w tej dziedzinie pozwala

Jakie znaczenie mają jadalne kwiaty z hurtowni dla nowoczesnej kuchni?
Jadalne kwiaty z hurtowni owocowo-warzywnej zdobywają uznanie w nowoczesnej kuchni, wzbogacając potrawy zarówno pod względem estetyki, jak i smaku. Ich obecność w menu restauracji oraz domowych dań może zaskoczyć gości, oferując niezapomniane kulinarne doświadczenia. Wprowadzenie tych delikatnych sk